Аппараты аргонодуговой сварки (TIG)

Категории Фильтр
Категории
Фильтр
Цена
от
до
22 074
152 273
282 472
412 671
542 870
Новинка
Хит продаж
Серия
Сбросить
Сортировать по:
Показать:
1 2 >


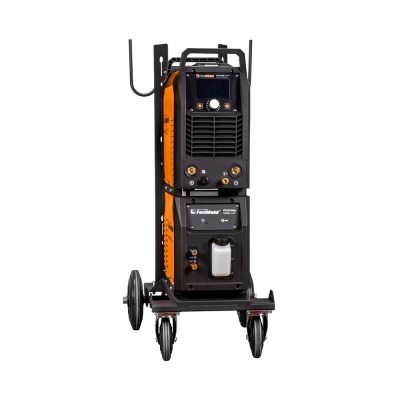
Аппараты аргонодуговой сварки TIG Foxweld

Аппараты аргонодуговой сварки Foxweld – это профессиональное оборудование, предназначенное для сварки неплавящимся вольфрамовым электродом в среде инертного газа (TIG). Эти системы, в которых реализованы современные сварочные технологии, отлично подходят для решения задач, в рамках которых требуется получить безукоризненные с точки зрения прочности и внешнего вида швы. Широкий спектр моделей «аргонников» Foxweld позволяет подобрать оптимальный вариант как для выполнения ремонтных работ, так и для высокотехнологичной сварки на производстве.


Принцип работы

Соединение металлов аргонодуговым методом осуществляется с помощью специальных источников сварочного тока (TIG), а также аппаратов ручной дуговой сварки и полуавтоматов, имеющих режим TIG-сварки. Вообще же, аргонодуговая сварка, часто обозначаемая латинскими буквами TIG (Tungsten Inert Gas), – это процесс, в котором для возбуждения и поддержания сварочной дуги используется неплавящийся вольфрамовый электрод, а для защиты расплавленного металла от окисления – инертный газ. Кроме того, для формирования прочного шва в сварочном процессе участвует еще присадочный материал – пруток из материала, максимально приближенного к химическому составу свариваемого металла. В случае сварки тонких (менее 2 мм) деталей присадка может не применяться. В качестве защитного газа при сварке электродами, выполненными из вольфрама, чаще всего используют аргон. Возможными вариантами газовой защиты являются также смесь аргона с гелием и чистый гелий.


Преимущества использования

Аргонодуговая сварка – один из самых распространенных способов соединения металлических деталей, который широко применяется как на производстве, так и при выполнении ремонтных работ. В ряду достоинств этого метода электродуговой сварки:

♦ высокое качество сварного шва – TIG-сварка позволяет получать чистые, ровные, эстетично выглядящие и прочные швы;

♦ универсальность – метод TIG-сварки подходит для сварки многих материалов: углеродистых, конструкционных и легированных сталей, цветных и разнородных металлов, а также различных сплавов;

♦ высококачественная сварка тонких деталей – благодаря тому, что TIG-сварка предоставляет возможность точно регулировать глубину проплавления, этот метод обеспечивает высокое качество соединения тонкостенных изделий;

♦ возможность автоматизации сварочного процесса – для увеличения производительности аргонодуговой сварки TIG-аппарат можно встроить в роботизированный комплекс.


Критерии выбора

Выбор аппарата для аргонодуговой сварки – важный этап, который напрямую влияет на качество сварочных работ. Чтобы сделать правильный выбор, следует учитывать несколько ключевых факторов:

♦ диапазон сварочного тока. Выбор этого параметра зависит от толщины материалов, которые предполагается сваривать. При подборе аппарата по этому критерию следует обращать внимание не только на верхние, но и на нижние значения тока – последние важны для сварки тонких металлов. В целом же, можно сказать, что, чем шире диапазон тока, тем шире и круг задач, которые сможет решить сварочный аппарат.

♦ напряжение питания. Для работы аппаратов с небольшими максимальными токами сварки (от 160 до 230 А) подойдет сеть с напряжением в 230 В, а для питания более мощных (от 300 А) источников сварочного тока потребуется трехфазная сеть с напряжением в 400 В.

♦ род тока. Для соединения большинства металлов, включая черную и нержавеющую сталь, достаточно TIG-аппарата, имеющего только режим сварки на постоянном токе (DC). Если же требуется сваривать алюминий, магний и их сплавы, понадобится источник, позволяющий вести процесс на переменном токе (AC).

♦ продолжительность включения (ПВ). Значение этого параметра показывает, сколько времени аппарат аргонодуговой сварки сможет непрерывно проработать на максимальном токе. Например, если ПВ составляет 60 %, это означает, что 10-минутный рабочий цикл источника сварочного тока будет состоять из 6 минут непрерывной работы и 4-минутной паузы.  

♦ импульсный режим. Наличие в аппарате функции импульсной сварки позволяет соединять тонкие детали, избегая деформации и прожигания металла.

Как купить сварочный аппарат TIG Foxweld

На официальном сайте Foxweld вы можете выбрать и заказать аппарат аргонодуговой сварки с доставкой по Москве и всей России. В нашем каталоге представлены современные «аргонники», подходящие как для профессионального, так и промышленного применения. Мы предлагаем сварочную технику, сочетающую в себе высокое качество и удобство в эксплуатации. В нашем ассортименте – широкий модельный ряд аппаратов TIG-сварки, из которого можно подобрать оптимальное решение для любых условий работы.

Если же вам требуется помощь в подборе оборудования или консультация по его возможностям, специалисты Foxweld всегда готовы ответить на ваши вопросы. Для консультации, оформления заказа и уточнения условий доставки вы можете связаться с нами:


ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ


• Что такое холодная TIG-сварка?

Некоторые аргонники имеют в своем функционале программу холодной сварки, которая предназначена для работы с очень тонким металлом. В этом режиме воздействие сварочного тока носит импульсный характер: дуга появляется на короткое время, а в промежутках между импульсами полностью гаснет. При такой технологии металл нагревается значительно меньше, чем в ходе обычной TIG-сварки, что минимизирует риск появления прожогов и деформаций.

РЕКОМЕНДАЦИИ:

  • используйте специальную защитную маску, которая подключается непосредственно к сварочному аппарату и затемняется по сигналу от него;
  • старайтесь держать электрод так, чтобы его кончик находился на расстоянии меньше 1 мм от детали;
  • при необходимости использовать присадочный материал, выбирайте пруток небольшого диаметра, чтобы он успел расплавиться за время импульса.

ОБОРУДОВАНИЕ FOXWELD ДЛЯ ХОЛОДНОЙ TIG-СВАРКИ:


• Опасно ли использовать торированные электроды?

Торированные электроды (WT-10, WT-20, WT-40) – это вольфрамовые стержни для аргонодуговой сварки, которые содержат в своем составе оксид слаборадиоактивного металла тория. При хранении и сварке они безопасны, но при их заточке образуется радиоактивная пыль, опасная при вдыхании. Для минимизации рисков рекомендуем заменять вольфрамовые электроды WT нерадиоактивными аналогами, например, WY-20 с оксидом иттрия.

Если вы используете торированные электроды:

  • затачивайте их на специальном аппарате (станок, машинка) с контейнером для сбора пыли;
  • не выбрасывайте отходы с обычным мусором – избавляться от них следует в соответствии с правилами утилизации радиоактивных материалов.

Расходные материалы для TIG-сварки:


• В чем разница между режимами TIG Lift и TIG HF?

TIG Lift – это способ поджига дуги, при котором электродуга образуется в результате контакта электрода с деталью и последующего его отрыва от металлической поверхности. В противоположность ему TIG HF – это бесконтактный способ возбуждения сварочной дуги, который реализуется нажатием кнопки на горелке без касания электродом металла.

 Детали:

  •  в режиме TIG HF за счет подачи на электрод тока высокой частоты поджиг дуги осуществляется быстрее и легче, чем в случае с TIG Lift;
  •  TIG HF по сравнению с TIG Lift обеспечивает более стабильное горение дуги;
  •  на TIG HF можно реализовать все имеющиеся режимы аргонодуговой сварки (в TIG Lift количество режимов ограничено);
  •  поскольку ток высокой частоты может создавать помехи в работе электроники, то при аргонодуговой сварке в местах, где эксплуатируются станки с ЧПУ и другие электронные устройства, лучше использовать режим TIG Lift;
  •  режим TIG Lift предпочтительнее использовать при сварке угловых швов – с ним дуга всегда зажигается ровно в том месте, где это нужно;
  •  TIG Lift не подойдет для решения задач, где требуется исключительная чистота шва, поскольку из-за контакта электрода с металлом в шов могут попасть частицы вольфрама (для таких случаев идеально подходит бесконтактный TIG HF);
  •  источник сварочного тока с TIG HF (за счет наличия осцилятора, генерирующего высокочастотный ток) стоит дороже схожего по параметрам аппарата, имеющего только TIG Lift.


 Выберите себе оборудование для TIG-сварки:
  •  широкий спектр аппаратов аргонодуговой сварки от Foxweld - Weco, Saggio, Uno, Foxpower.  


• Какой аргонник нужен для сварки алюминия?

Для сварки деталей из алюминиевых сплавов нужен аппарат с режимом сварки на переменном токе – AC. В таком режиме ток постоянно меняет свою полярность, что при плюсе на горелке обеспечивает эффективное разрушение тугоплавкой оксидной пленки, а при минусе – требуемое проплавление металла.

Рекомендации:

  • чтобы облегчить процесс сварки изделий из алюминиевых сплавов, используйте педаль управления сварочным током или горелку с кнопкой управления током;
  • если в планы входит работа с тонким (менее 2 мм) металлом, стоит приобрести аппарат с режимом импульсной сварки;
  • для сварки алюминия лучше использовать электроды, специально предназначенные для работы в режиме переменного тока, – WP или WZ-8;
  • с целью повышения эффективности газовой защиты следует установить на горелку газовую линзу.

Оборудование и аксессуары для сварки алюминия:


• Какие перчатки подойдут для TIG-сварки?

Для TIG-сварки нужны термостойкие, но при этом мягкие и в меру тонкие перчатки, которые бы надежно защищали руки сварщика от воздействия высоких температур и при этом обеспечивали высокий уровень тактильной чувствительности. 


Рекомендации: 

  • для защиты рук во время аргонодуговой сварки лучше использовать перчатки из натуральной кожи, например, из козьей или тонкой коровьей;

  • выбирайте размер точно по руке – слишком свободные или тесные перчатки мешают работе;

  • при необходимости защитить запястья, приобретайте перчатки с манжетами. 


Средства для защиты рук во время аргонодуговой сварки: 

  • кожаные перчатки с усиленной рабочей частью Тигр СА-06;